工业自动化控制在数控机床车间的应用与演进
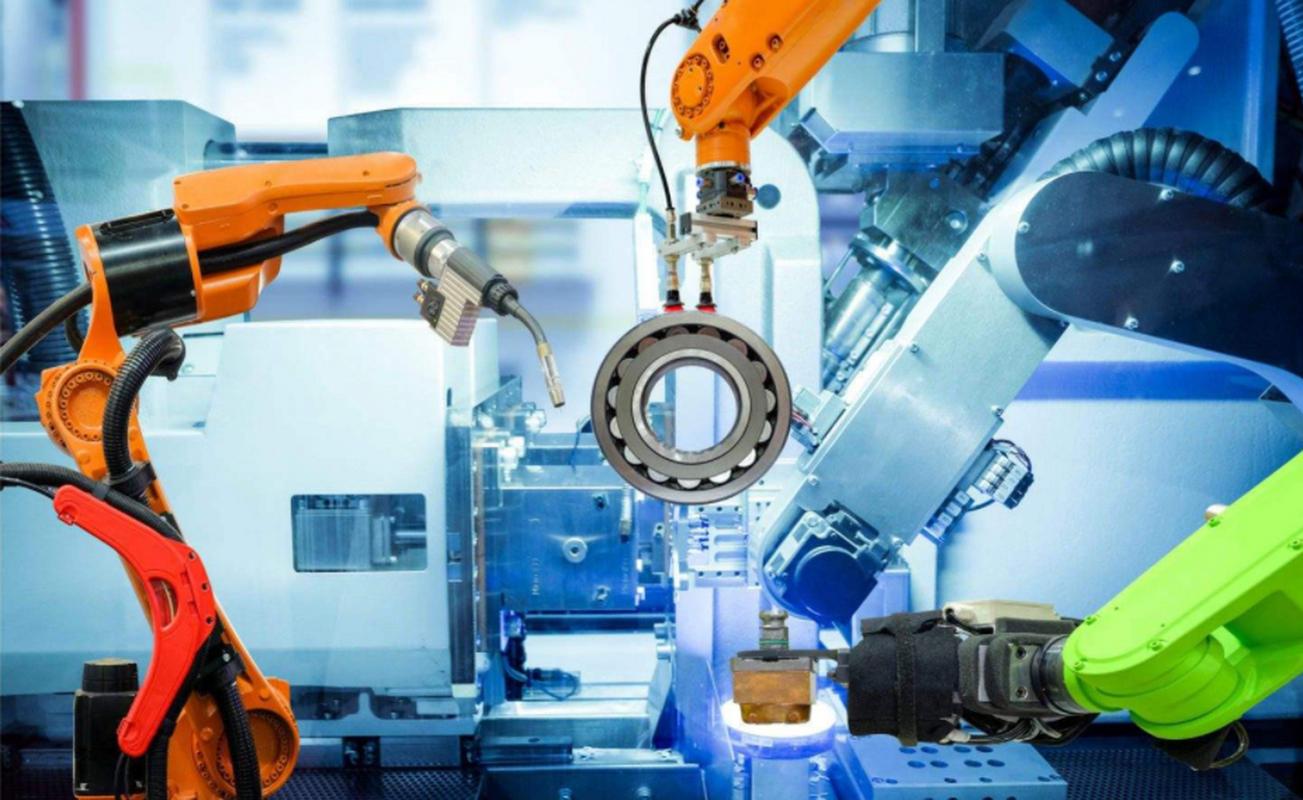
在现代化制造体系中,数控机床车间是工业自动化控制设备最为集中、技术要求最高的应用场景之一。从单台机床的伺服驱动,到整条柔性制造线的协同调度,自动化控制设备如同车间的神经与大脑,决定了加工精度、生产效率与设备可靠性。
一、数控机床车间的控制需求特征
数控机床车间的核心任务是将数字指令转化为高精度的物理运动。这一过程对自动化控制设备提出三类刚性需求:其一,实时性——插补运算与位置闭环必须在毫秒级完成,否则将直接反映为加工误差;其二,同步性——多轴联动、主轴与进给轴的配合需要精确的时钟同步,尤其在五轴加工和车铣复合场景中;其三,可靠性——车间环境存在油雾、粉尘、电磁干扰与振动,控制设备须具备工业级防护与长周期稳定运行能力。以典型数控机床为例,其控制系统需同时处理伺服轴位置环(带宽通常达数百赫兹)、主轴速度环、PLC逻辑控制以及安全监控回路,任何环节的延迟或失效都会导致工件报废甚至设备损坏。
二、车间内自动化控制设备的构成与功能
在一个完整的数控机床车间中,自动化控制设备可划分为四个层次。
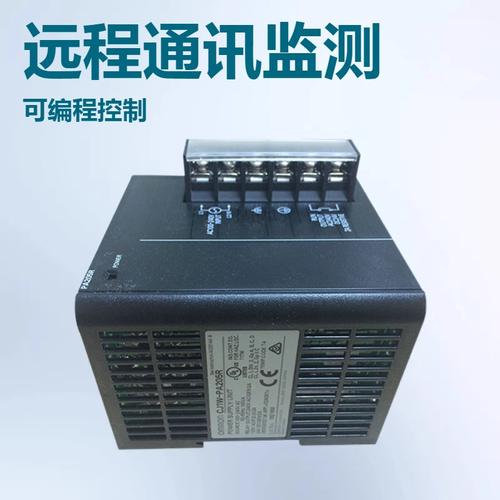
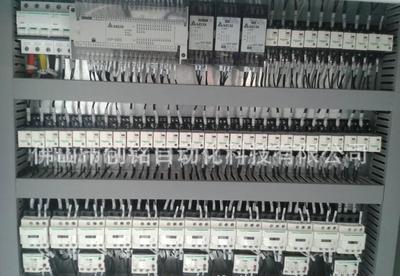
第一层是机床级控制器,包括数控系统(CNC)与可编程逻辑控制器(PLC)。CNC负责解释加工程序、完成轨迹插补与伺服轴控制,是现代机床的“运动指挥中枢”;PLC则承担辅助动作的逻辑控制,如刀库换刀、冷却液启停、夹具松夹等。二者通过现场总线高速交换数据,形成机床内部的闭环控制。
第二层是驱动与执行层,主要由伺服驱动器、变频器与电机组成。伺服系统将控制器的位置/速度指令转化为机械运动,其电流环响应频率可达数千赫兹,确保刀具沿预定轨迹精准走位;变频器则用于主轴调速与大功率辅机控制。这类设备的能效与过载能力直接影响车间的加工能力和能耗水平。
第三层是传感与检测层,包括光栅尺、编码器、接近开关、压力与温度传感器等。它们为控制系统提供实时反馈,构成全闭环控制的基础。例如,光栅尺直接测量工作台位移,可补偿丝杠热伸长与反向间隙,是高精度加工的必备配置。
第四层是车间级监控与网络层,由工业以太网、边缘网关与SCADA(数据采集与监控系统)组成。该层实现多台机床的状态采集、程序下发、故障报警与生产报表生成,是车间从单机自动化走向系统自动化的关键。OPC UA、PROFINET、EtherCAT等工业通信协议在此层大量应用,保障数据确定性传输。
三、典型控制逻辑与系统集成
以一条汽车零部件柔性加工线为例:MES系统下发工单后,车间级PLC依据物料状态调度AGV送料;机床CNC接收加工程序并启动,伺服驱动器驱动各轴完成切削;在线测头在工序间自动测量关键尺寸,测量结果回传CNC进行刀补修正;若加工节拍或主轴负载出现异常,边缘网关触发预警并上传至车间看板。这一链条中,控制设备之间的数据流与指令流必须严格时序对齐,尤其换刀与测量环节的互锁信号不容毫秒级偏差。
系统集成中的关键挑战在于异构设备互联。不同品牌数控系统与PLC的通信接口、数据模型存在差异,需借助网关做协议转换与数据映射;安全控制回路(如急停、光幕、安全门锁)须独立于常规控制,采用安全PLC与安全总线(如PROFIsafe)实现,满足功能安全等级要求。
四、技术演进趋势
当前,车间自动化控制设备正沿三条主线演进。其一,驱控一体化与边缘算力下沉:将伺服驱动、运动控制与部分AI推理功能集成于紧凑单元,减少柜内布线并缩短响应链路,使机床具备振动抑制、自适应进给等本地智能。其二,开放化控制架构:基于PC的控制平台与开放式CNC逐步普及,允许用户以软件方式扩展控制逻辑,降低对封闭硬件的依赖。其三,云边协同:车间控制层保留实时控制职责,非实时数据分析与预测性维护上移至边缘服务器或云端,通过统一命名空间(如基于OPC UA的信息模型)实现控制与管理的数据贯通。5G与时间敏感网络(TSN)的引入正在解决移动设备与高同步场景下的确定性通信问题。
数控机床车间的工业自动化控制,本质上是在强实时约束下实现“指令—运动—反馈”的高精度闭环。从伺服驱动到车间网络,每一级控制设备各司其职又紧密耦合。随着驱控一体化、开放架构与边缘智能的推进,车间控制系统的边界正在向更靠近加工过程、更贴近数据决策的方向延伸,为制造业的柔性化与智能化提供底层支撑。
如若转载,请注明出处:http://www.thner.com/product/55.html
更新时间:2026-11-19 16:58:45